Máy nghiền đá vôi hoạt động thế nào: nguyên lý từng bước
Máy nghiền đá vôi hoạt động theo nguyên lý nghiền lớp: mâm quay đưa đá vào vùng con lăn ép, khí nóng ở vành gió nâng…
Xem chi tiếtChế tạo máy nghiền đá vôi không dừng ở việc hàn khung: phần quyết định tuổi thọ nằm ở cụm con lăn và vành nghiền, nơi áp lực tiếp xúc vượt 50 MPa và vật liệu bị mài liên tục. Chọn đúng hợp kim, đắp cứng đúng trình tự, gia công đúng dung sai rồi cân bằng động kỹ là bốn bước tách một máy chạy bền khỏi một máy hay dừng để thay phụ tùng.
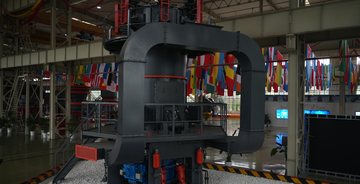
Trong máy nghiền đứng, vật liệu bị ép giữa con lăn và mâm trên một lớp đệm dày 30 - 80 mm, áp lực tiếp xúc vượt 50 MPa, nhiệt độ làm việc do khí nóng nâng lên và bụi mài mòn liên tục. Ba điều kiện này khác hẳn so với hàm đập hay tang nghiền bi, nơi chi tiết chịu va đập. Vì vậy vật liệu cụm nghiền phải chống mài mòn nén trượt ở nhiệt độ cao, chứ không phải chống va đập.
Đá vôi có độ mài mòn thấp nhưng độ ẩm và độ mịn có thể khiến bột len vào khe ổ bi và mài nhanh. Ngoài ra, khi đá lẫn silic tự do trên 4 - 5%, tốc độ mòn tăng rõ và tuổi thọ phụ tùng giảm mạnh. Người chế tạo phải hỏi rõ hàm lượng silic trước khi chốt mác vật liệu, vì cùng một máy nhưng đá khác mỏ có thể cần mác lót khác.
Một chi tiết dễ bị bỏ qua là prôfin con lăn và vành nghiền. Khi cả hai đã mòn thành rãnh khớp nhau, khe con lăn - mâm không còn giữ đúng chiều dày lớp vật liệu, độ mịn tụt và điện năng tăng dù công suất cấp liệu không đổi. Đó là lúc phải thay hoặc đắp lại, chứ không phải chỉ tăng áp lực nghiền.
| Chi tiết | Vật liệu thường dùng | Ưu điểm | Ghi chú |
|---|---|---|---|
| Con lăn | Gang crôm cao, Ni-Hard | Chống mài mòn nén trượt | Đúc hoặc đắp cứng lại |
| Vành nghiền | Gang trắng crôm cao | Giữ prôfin bề mặt | Chia thành nhiều tấm |
| Lõi con lăn lớn | Thép rèn 35CrMo / 42CrMo | Dai, chịu lực tốt | Dự trữ 20 mm cho đắp cứng |
| Lớp chống mài mòn | Hợp kim cacbua crôm | Độ cứng bề mặt cao | Đắp nhiều lớp |
| Vỏ và khung | Thép kết cấu, gang đúc | Hấp thụ rung, chịu lực | Kiểm tra mối hàn |
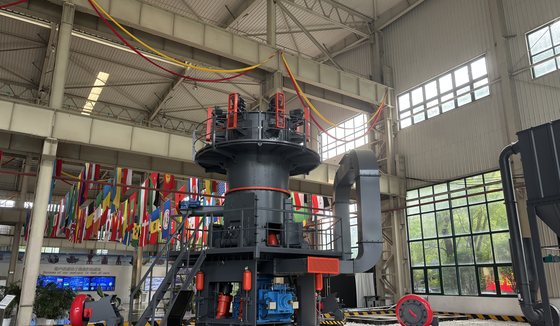
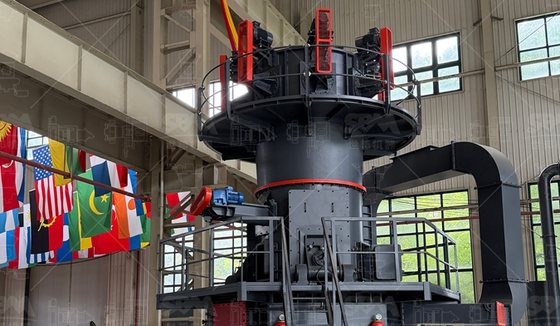
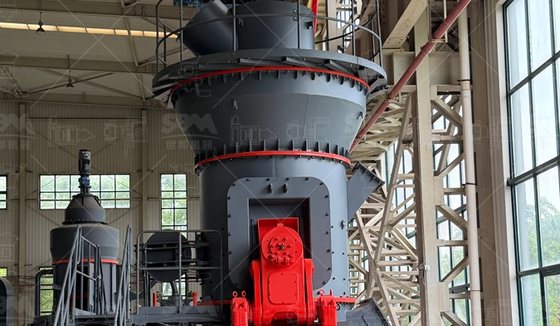
Với dây công suất vừa 5 - 25 t/h, con lăn và vành nghiền đúc gang crôm cao là đủ, chi phí hợp lý và thay thế nhanh. Với máy nghiền đứng LM ở dây 30 - 200 t/h, con lăn có thể lật ra ngoài bằng hệ thủy lực, cho phép đắp cứng tại chỗ hoặc thay cả cụm; đây là kiểu kết cấu nên chọn khi muốn giảm thời gian dừng. Ở dây siêu mịn bằng máy LUM hoặc SCM, vòng nghiền và quả lăn cần vật liệu cứng hơn vì khe nghiền nhỏ, hạt mài mòn tập trung hơn.
Ngoài cụm nghiền, chế tạo còn gồm khung đỡ, vỏ máy, hệ thủy lực, bộ phân ly và tủ điều khiển. Khung và vỏ nên kiểm tra mối hàn và xử lý ứng suất để không nứt khi máy rung lâu dài; tủ điện tách khỏi vùng bụi và có làm mát để kéo dài tuổi thọ thiết bị điện.
Phổ biến là gang trắng crôm cao hoặc gang Ni-Hard, chọn theo tỉ lệ cacbua để chịu mài mòn. Với con lăn cỡ lớn có thể dùng lõi thép rèn 35CrMo hoặc 42CrMo rồi đắp cứng lớp ngoài bằng hợp kim cacbua crôm.
Làm sạch lớp cứng và vết nứt cũ, đắp lớp lót bằng dây hợp kim dai để tạo bề mặt đều, đắp lớp đệm chịu lực, rồi đắp lớp chống mài mòn tới kích thước. Cuối cùng đắp thêm các gân hoặc thanh ngang để tăng bám vật liệu và kiểm tra lại độ tròn.
Với đá vôi độ mài mòn thấp, tuổi thọ tham chiếu khoảng 2000 - 3000 giờ; khi nghiền vật liệu mài mòn cao có thể chỉ 1000 - 2000 giờ. Chiều dày thành còn lại không nên nhỏ hơn 10 mm, nên thay theo chu kỳ 3 - 12 tháng tùy tải.
Máy nghiền chạy ở áp lực trên 50 MPa nên lệch khối lượng nhỏ cũng gây rung và làm nứt đệm, hỏng ổ bi. Cân bằng động cùng với kiểm tra dung sai độ tròn bề mặt nghiền giúp máy chạy êm, giảm mòn không đều và kéo dài tuổi thọ cụm con lăn.
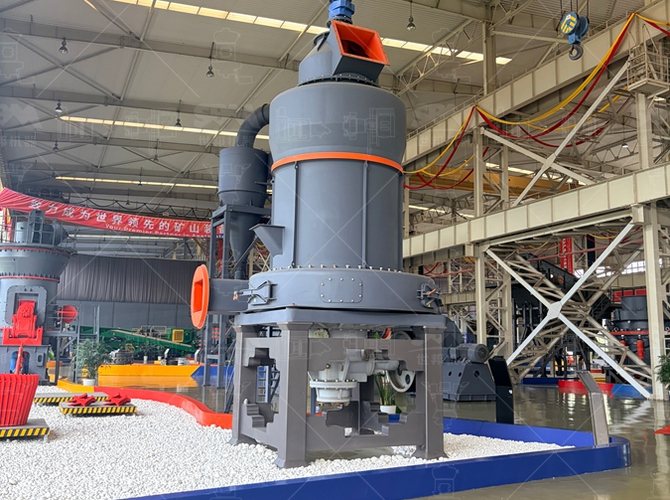
Máy nghiền đá vôi hoạt động theo nguyên lý nghiền lớp: mâm quay đưa đá vào vùng con lăn ép, khí nóng ở vành gió nâng…
Xem chi tiếtChế tạo máy nghiền đá theo đơn nghiền bột: khảo sát mẫu, chọn cấu hình 80 - 2500 mesh, công suất 2 - 170 t/h, chạy…
Xem chi tiếtKinh nghiệm mua máy nghiền bột đá trực tuyến: chuẩn bị dữ liệu vật liệu, độ mịn 80 - 2500 mesh, sản lượng 3 - 68 t/h…
Xem chi tiết