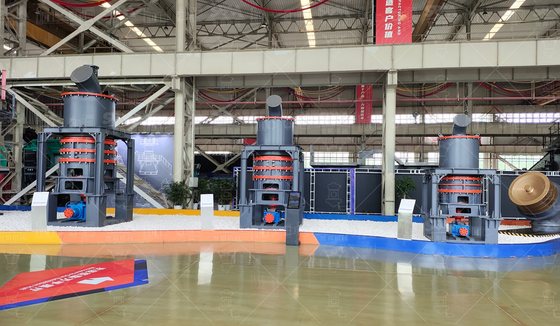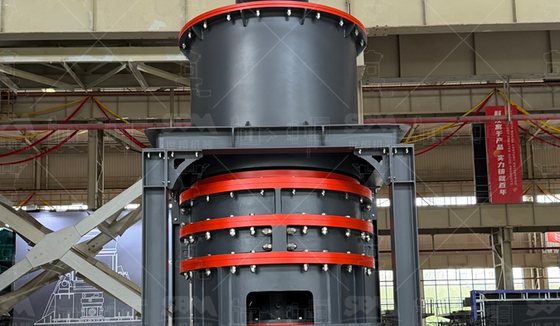
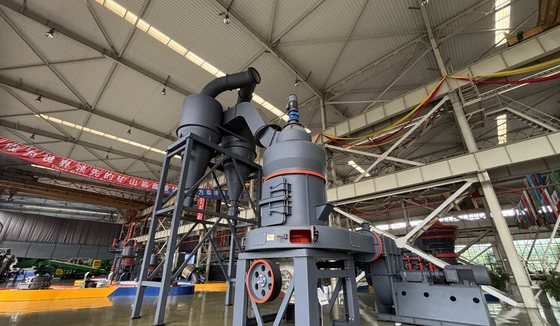
Thiết bị chế tạo dây chuyền nghiền đá vôi gồm những gì
Danh mục thiết bị trong dây chuyền nghiền đá vôi: máy đập, cấp liệu định lượng, máy nghiền LM/MTW/MTM, bộ phân ly…
Xem chi tiếtTính toán thiết kế máy nghiền đá hai cối là bước chuyển yêu cầu sản xuất thành các con số hình học và động lực học: đường kính mặt nghiền, tốc độ quay và tốc độ tới hạn, áp lực ép, chiều dày lớp vật liệu, rồi từ đó suy ra công suất mô tơ và năng suất. Làm sai bước này thì dù chế tạo chính xác, máy vẫn chạy non tải hoặc rung, hạt ra không đúng cỡ.
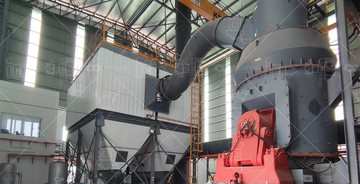
Máy nghiền hai cối về bản chất là hai mặt nghiền ép và chà vật liệu: một mặt quay, một mặt đứng yên hoặc quay ngược chiều. Kiểu cối đá truyền thống dùng một cối trên quay trên một cối dưới, đường kính cối trên thường 120 - 140 cm, khối lượng 500 - 1600 kg, tốc độ 70 - 120 vòng/phút. Ở quy mô công nghiệp, nguyên lý này được kế thừa trong máy nghiền đứng: mâm quay 25 - 35 vòng/phút, đường kính mâm tới vài mét, con lăn ép lên lớp vật liệu.
Dữ liệu thiết kế bắt đầu từ vật liệu chứ không phải từ máy. Cần biết độ cứng Mohs, độ mài mòn, độ ẩm, cỡ hạt lớn nhất và chỉ số Bond của đá. Đá vôi có chỉ số Bond khoảng 10 - 13 kWh/t, thạch anh cao hơn nhiều. Chỉ số này quyết định phần lớn công suất mô tơ và số cối cần thiết cho một năng suất cho trước.
Một điểm dễ bị bỏ qua là quan hệ giữa tốc độ quay và độ mịn. Tăng vòng quay làm tăng năng suất nhưng giảm thời gian lưu, hạt ra thô hơn; giảm vòng quay cho hạt mịn hơn nhưng năng suất tụt. Vì vậy tốc độ tới hạn không phải mục tiêu để chạm tới mà là giới hạn trên, còn điểm vận hành nằm ở vùng cân bằng giữa năng suất và cỡ hạt.
| Thông số | Cối đá hai tầng | Máy nghiền đứng | Ghi chú |
|---|---|---|---|
| Đường kính mặt nghiền | 1200 - 1400 mm | 1250 - 3000 mm | Theo năng suất |
| Tốc độ quay | 70 - 120 vòng/phút | 25 - 35 vòng/phút | % tốc độ tới hạn |
| Áp lực tiếp xúc | 1,5 - 3 MPa | > 50 MPa | Ép lớp so với chà mặt |
| Chiều dày lớp vật liệu | 2 - 5 mm | 30 - 80 mm | Quyết định hiệu quả ép |
| Điện năng riêng | 15 - 22 kWh/t | 10 - 15 kWh/t | Đá vôi 200 mesh |
Khi các con số đã chốt, việc chọn máy là ánh xạ năng suất và độ mịn sang model. Dây 5 - 25 t/h độ mịn 80 - 325 mesh hợp với máy châu Âu MTW nhờ đường kính con lăn vừa, dễ chỉnh cỡ. Dây 30 - 200 t/h nên dùng máy nghiền đứng LM, nơi đường kính mâm lớn cho phép tăng số con lăn và giảm vòng quay, kéo điện năng riêng xuống. Với sản phẩm siêu mịn cần đường kính hạt nhỏ, máy đứng siêu mịn LUM hoặc máy SCM được tính riêng vì áp lực và số vòng quay phân ly khác hẳn.
Pha trộn thiết bị phụ cũng nằm trong bài toán: quạt hút phải thắng trở lực của lốc và lọc túi, cấp liệu định lượng phải giữ lớp vật liệu ổn định, tủ điện phải liên động để khi áp lực tăng thì giảm bớt cấp liệu thay vì để máy rung.
Với cối quay, tốc độ tới hạn là tốc độ mà lực ly tâm giữ vật liệu dính vào thành, không còn rơi xuống vùng nghiền. Công thức thực dụng cho cối dạng tang quay là Nc bằng 76,6 chia cho căn bậc hai của đường kính trong tính bằng mét. Máy thực tế chạy 60 - 80% tốc độ này.
Năng suất tỉ lệ với khối lượng con lăn, số vòng quay và đường kính mâm, tỉ lệ nghịch với chỉ số Bond của vật liệu. Vì vậy cùng một máy, đá càng cứng hoặc yêu cầu càng mịn thì năng suất thực càng giảm, không thể dùng một con số năng suất cho mọi độ mịn.
Cối đá kiểu chạy vành làm việc ở áp lực tiếp xúc khoảng 1,5 - 3 MPa. Máy nghiền đứng công nghiệp ép lớp vật liệu ở mức trên 50 MPa. Với đá vôi, tăng áp lực giúp hạt vỡ đều hơn nhưng vượt ngưỡng sẽ làm rung và mòn con lăn nhanh.
Lớp vật liệu quá mỏng thì con lăn chạm mâm gây mòn kim loại, quá dày thì áp lực không truyền tới hạt. Chiều dày hợp lý thường 30 - 80 mm tùy đường kính mâm, và được giữ ổn định nhờ vành chặn ở mép mâm cộng với lưu lượng cấp liệu đều.
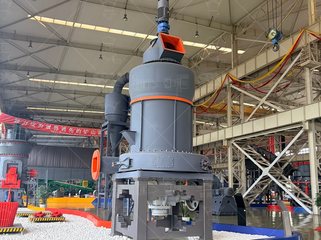
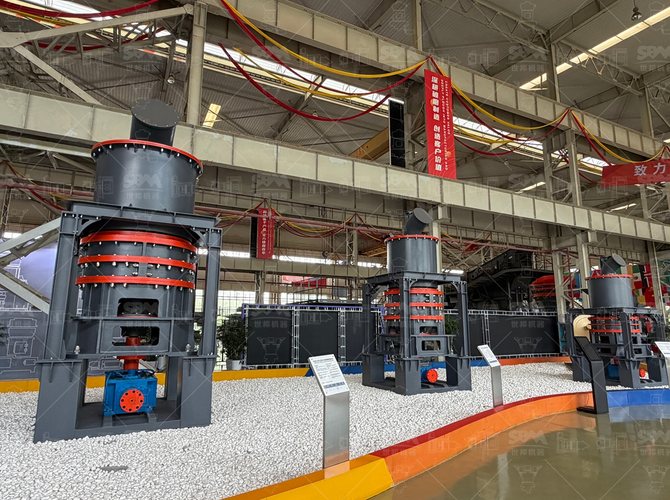
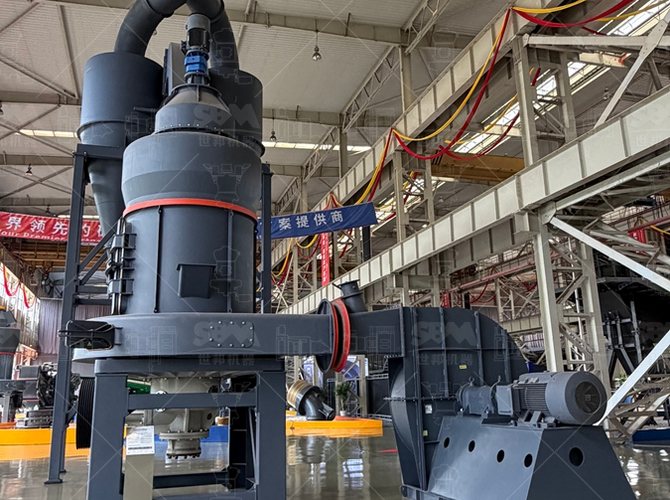
Danh mục thiết bị trong dây chuyền nghiền đá vôi: máy đập, cấp liệu định lượng, máy nghiền LM/MTW/MTM, bộ phân ly…
Xem chi tiếtMáy nghiền đá vôi tại Ai Cập cho nhà máy xi măng Suez, Beni Suef và mỏ phosphorit New Valley: sấy bằng khí thải lò…
Xem chi tiếtMáy nghiền đứng sấy đá vôi tích hợp nghiền và sấy trong một buồng: khí nóng vào vành gió tới 350°C, khí ra 70 - 95°C…
Xem chi tiết