Nghiền và đập đá: phân biệt hai công đoạn giảm cỡ hạt
Nghiền và đập đá khác nhau ở cỡ hạt, thiết bị và điện năng. Đập đưa đá về 10 - 300 mm, nghiền đưa về 80 - 2500 mesh…
Xem chi tiếtNhà sản xuất máy nghiền đá tại Nam Phi làm việc trong một thị trường đặc biệt: nhu cầu lớn từ mỏ và xi măng, nhưng chuỗi cung ứng phụ tùng lại phụ thuộc nhập khẩu. Vì thế câu hỏi không còn là mua máy ở đâu, mà là phân chia công đoạn nào chế tạo tại chỗ, công đoạn nào nhập để tối ưu chi phí vòng đời.
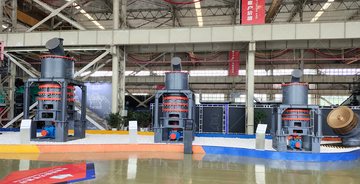
Nhà sản xuất máy nghiền đá tại Nam Phi thường chia thị trường thành hai nhóm. Nhóm thứ nhất chuyên chế tạo kết cấu thép, bồn chứa, ống gió, bệ móng và hệ thống băng tải, tận dụng lợi thế thép và nhân công trong nước. Nhóm thứ hai tập trung ở phần truyền động, con lăn, giảm tốc và bộ phân ly, những cụm đòi hỏi dung sai gia công chặt.
Đặc thù địa chất quyết định yêu cầu kỹ thuật. Quặng ở Bushveld và các vỉa đá vôi Limpopo thường lẫn thạch anh, làm lót mòn nhanh. Vì vậy nhà sản xuất nội địa phải chuẩn bị vật liệu lót đúc hợp kim chống mài mòn, đồng thời tính đến việc mở rộng khe hở nghiền để giảm tải khi đá cứng hơn dự kiến.
Điểm đáng lưu ý là chi phí vòng đời, không phải giá bán. Một dây chế tạo trong nước có giá cao hơn 10% nhưng phụ tùng thay nhanh và rẻ có thể rẻ hơn 20% sau ba năm, đặc biệt ở mỏ xa trung tâm bảo dưỡng.
| Cụm thiết bị | Nguồn | Lý do |
|---|---|---|
| Khung, vỏ, bệ móng | Nội địa | Khối lượng lớn, chi phí vận chuyển cao |
| Ống gió, lốc thu bụi | Nội địa | Dễ gia công, sửa tại chỗ |
| Cụm con lăn, vành nghiền | Nhập khẩu | Dung sai và vật liệu chống mài mòn |
| Giảm tốc, bộ phân ly | Nhập khẩu | Đòi hỏi độ chính xác cao |
| Tủ điện PLC | Nội địa + nhập lõi | Lập trình theo dây, nhập linh kiện |
Với dây 3 - 12 t/h, phần lớn nhà máy chọn máy nghiền châu Âu MTW hoặc MTM làm máy chính, kết cấu khung và ống gió chế tạo nội địa. Dây từ 15 t/h trở lên dùng máy nghiền đứng LM để giảm điện năng riêng, chấp nhận nhập toàn bộ cụm con lăn.
Khi đánh giá nhà sản xuất, nên xem xưởng thật chứ không chỉ catalogue. Kiểm tra thiết bị hàn, máy tiện gia công vành nghiền, xưởng lắp ráp và danh sách dây đã bàn giao. Một xưởng chỉ làm thương mại thường không bảo hành được kết cấu và không sửa được sai số khi lắp đặt.
Phần vỏ, khung, bệ và đường ống nên chế tạo nội địa để tiết kiệm vận chuyển và dễ sửa. Cụm con lăn, giảm tốc và bộ phân ly vẫn nên nhập vì đòi hỏi gia công chính xác cao.
Mã lót và con lăn đặc thù phải nhập theo lô, mà khoảng cách vận tải và thủ tục nhập khẩu kéo dài thời gian chờ. Dây nên dự trữ một bộ lót và một vành nghiền dự phòng.
Với dây nghiền cỡ vừa, phần chế tạo tại chỗ có thể chiếm 40 - 60% khối lượng thiết bị, chủ yếu là kết cấu thép, bồn, ống gió và bệ móng. Phần truyền động và phân ly vẫn phụ thuộc nhập khẩu.
Nên xem xưởng thực tế, kiểm tra thiết bị gia công hàn và tiện, hỏi danh sách dây đã bàn giao và yêu cầu chạy thử mẫu. Nhà sản xuất có xưởng riêng thường bảo hành rõ ràng hơn bên chỉ làm thương mại.
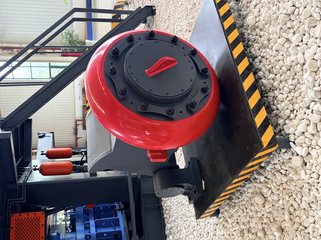
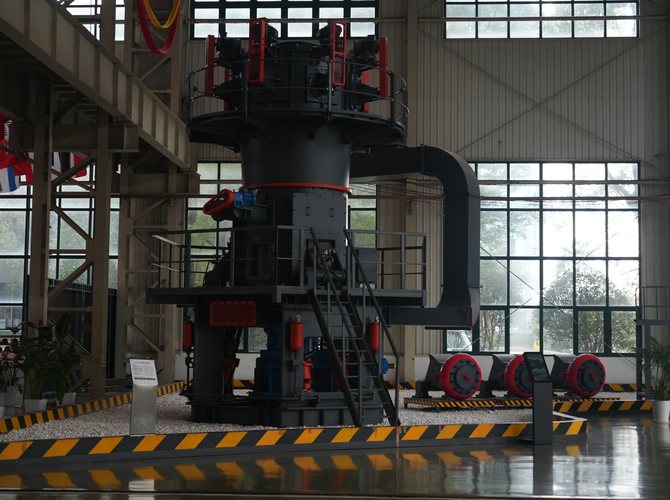
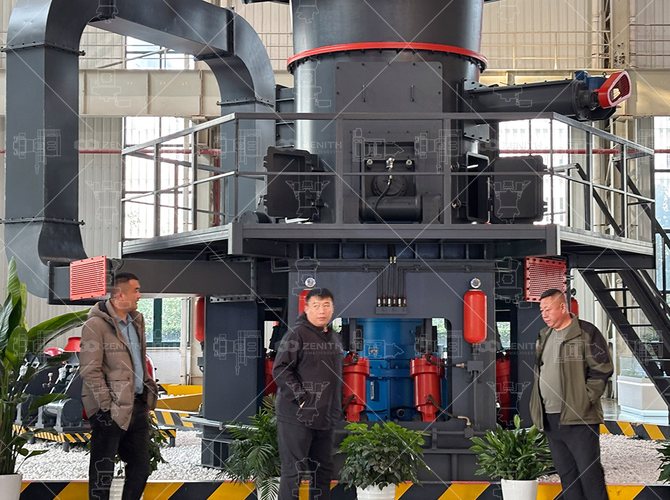
Nghiền và đập đá khác nhau ở cỡ hạt, thiết bị và điện năng. Đập đưa đá về 10 - 300 mm, nghiền đưa về 80 - 2500 mesh…
Xem chi tiếtMáy nghiền đá Changfeng 11105 là ví dụ về mã hiệu cần giải mã trước khi mua. Cách đọc mã để suy ra cỡ máy, năng suất…
Xem chi tiếtPhương pháp nghiền bột đá gồm nghiền khô, nghiền ướt và các kiểu máy bi, máy đứng, con lăn, phản lực. So sánh điện…
Xem chi tiết